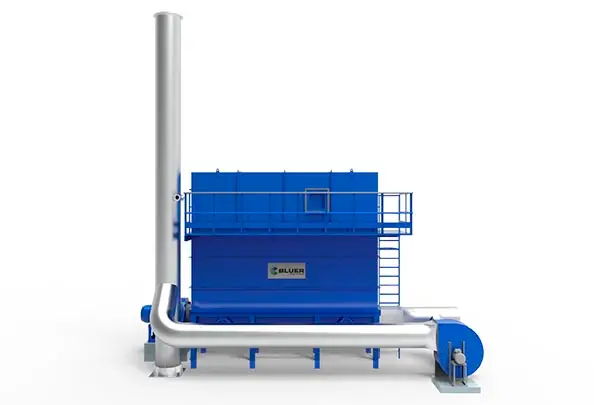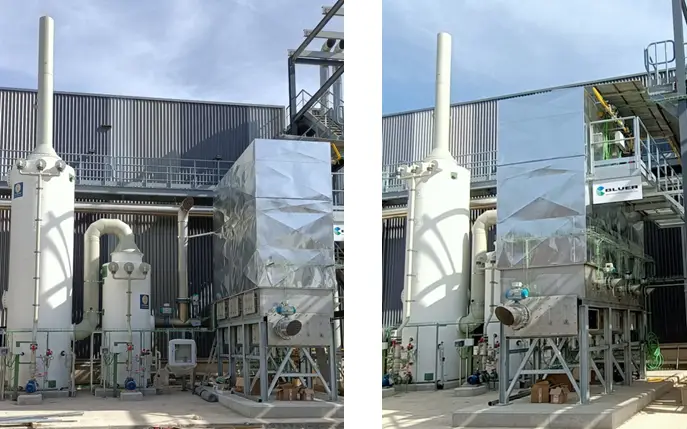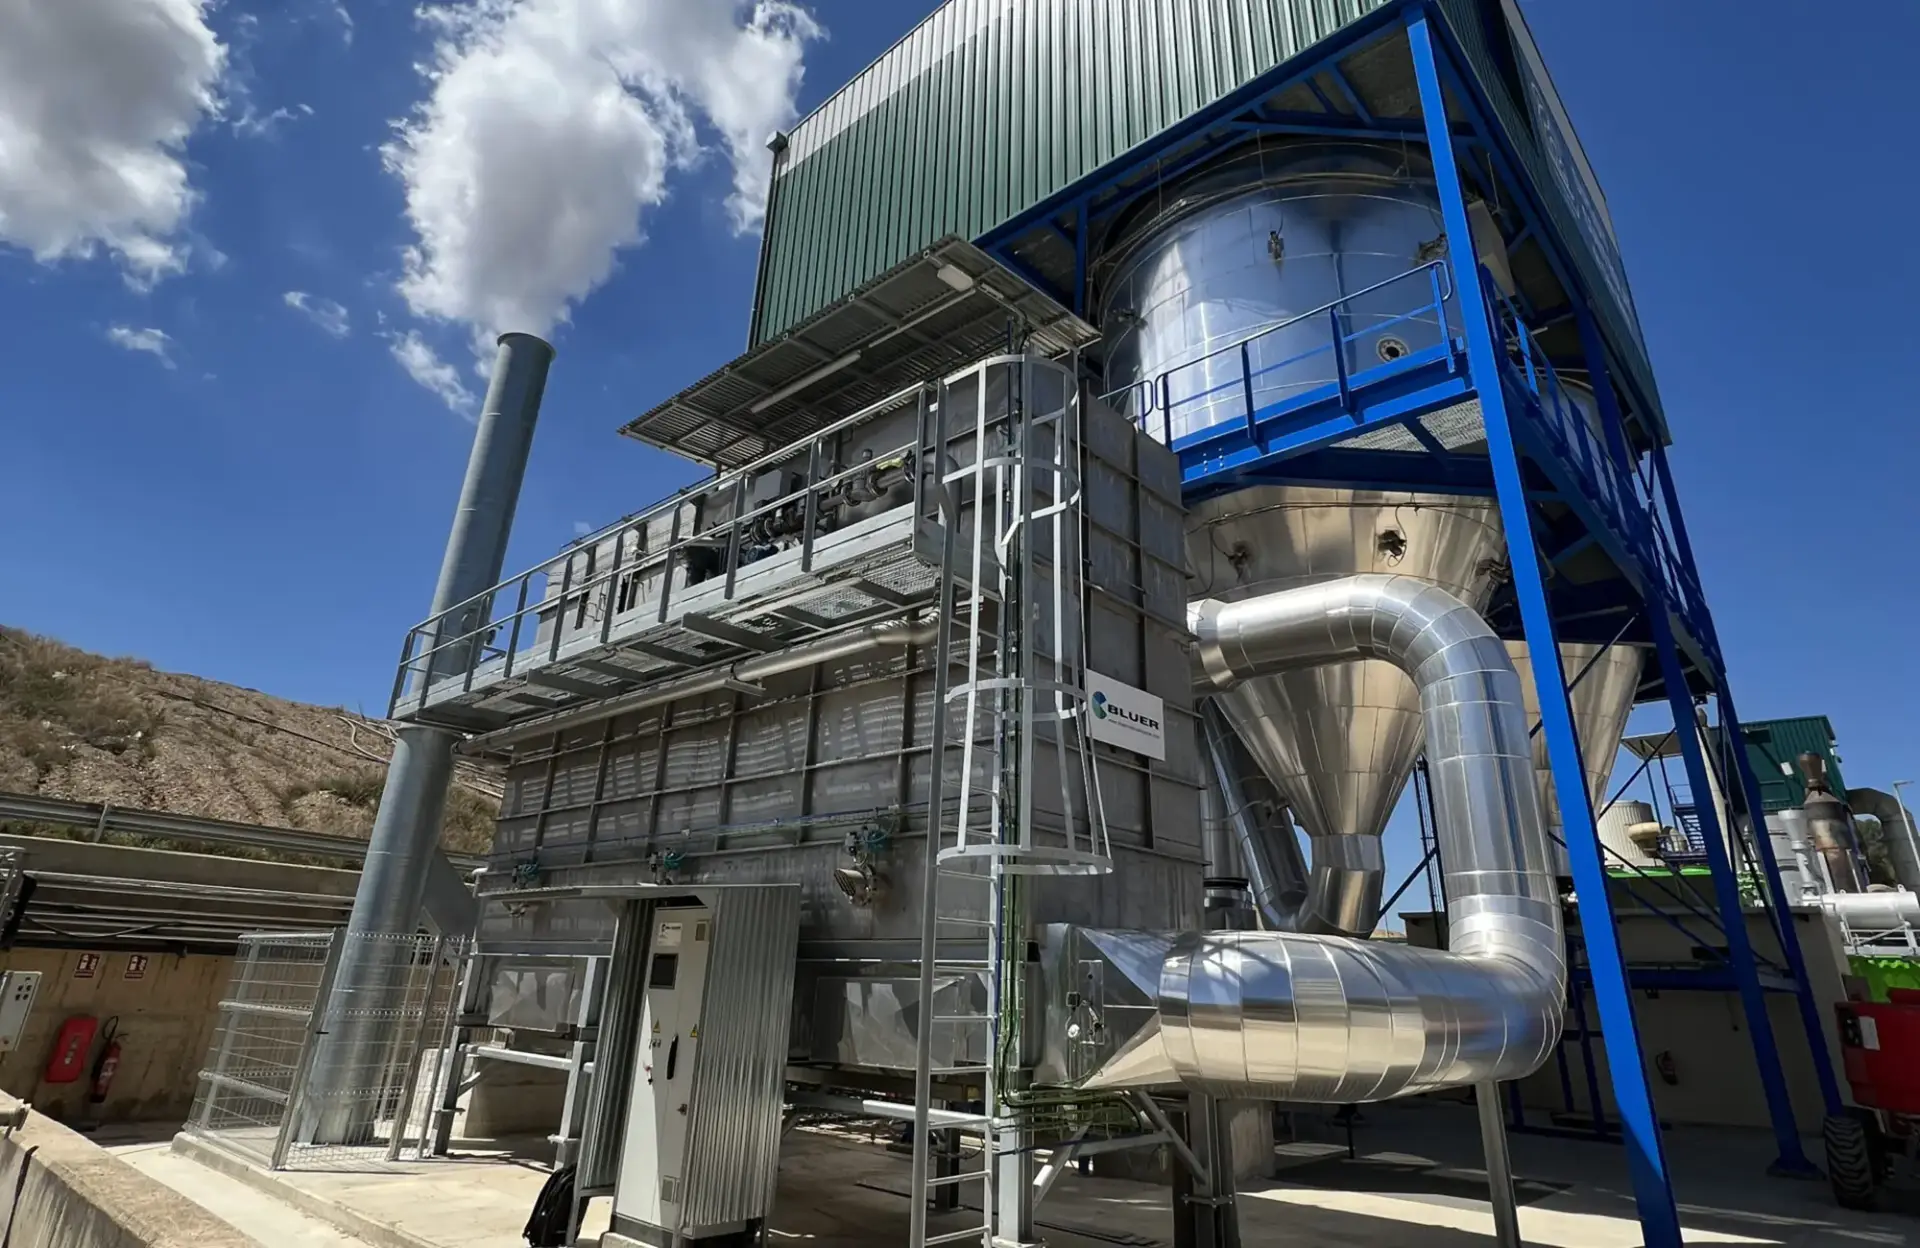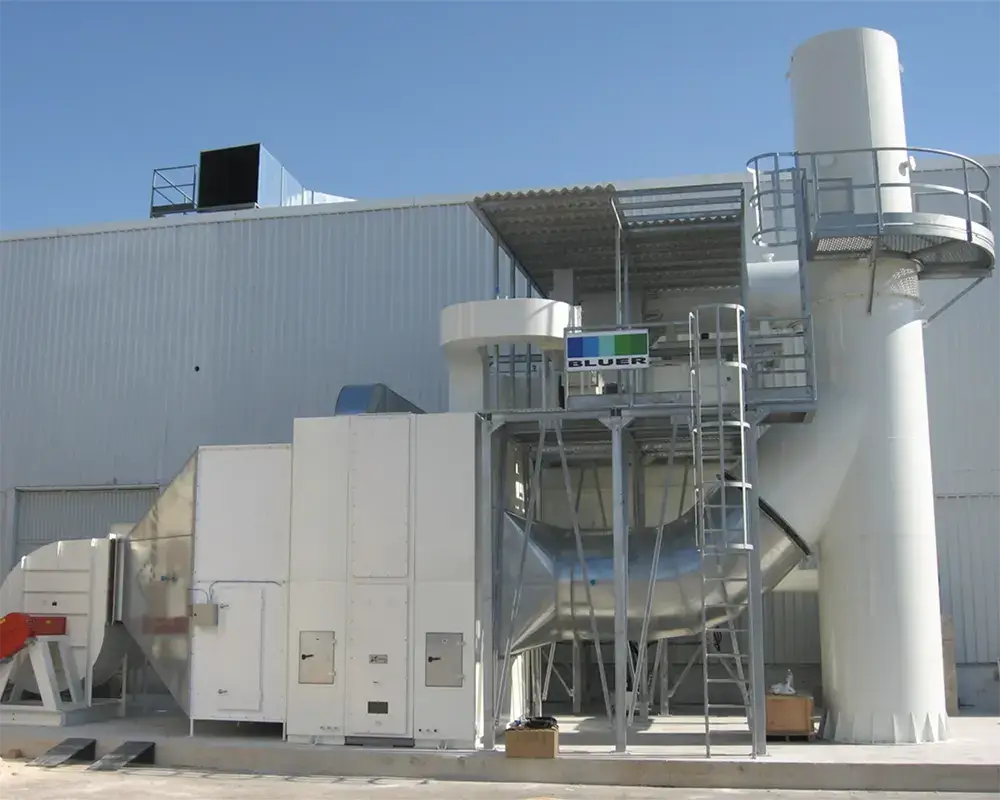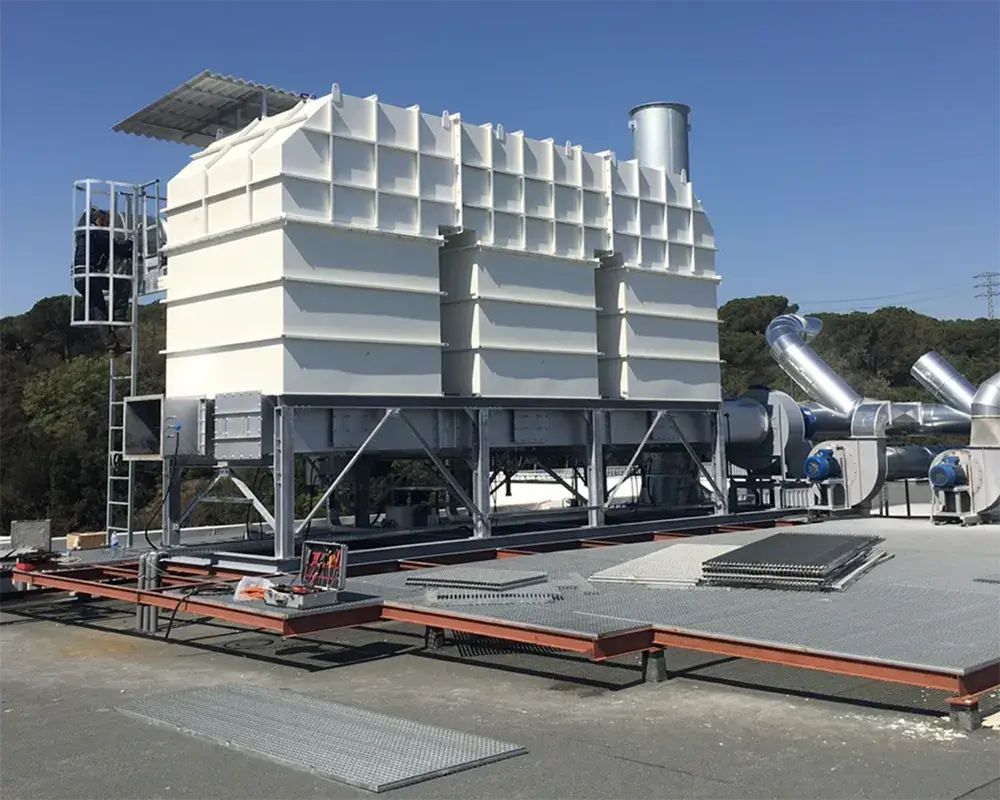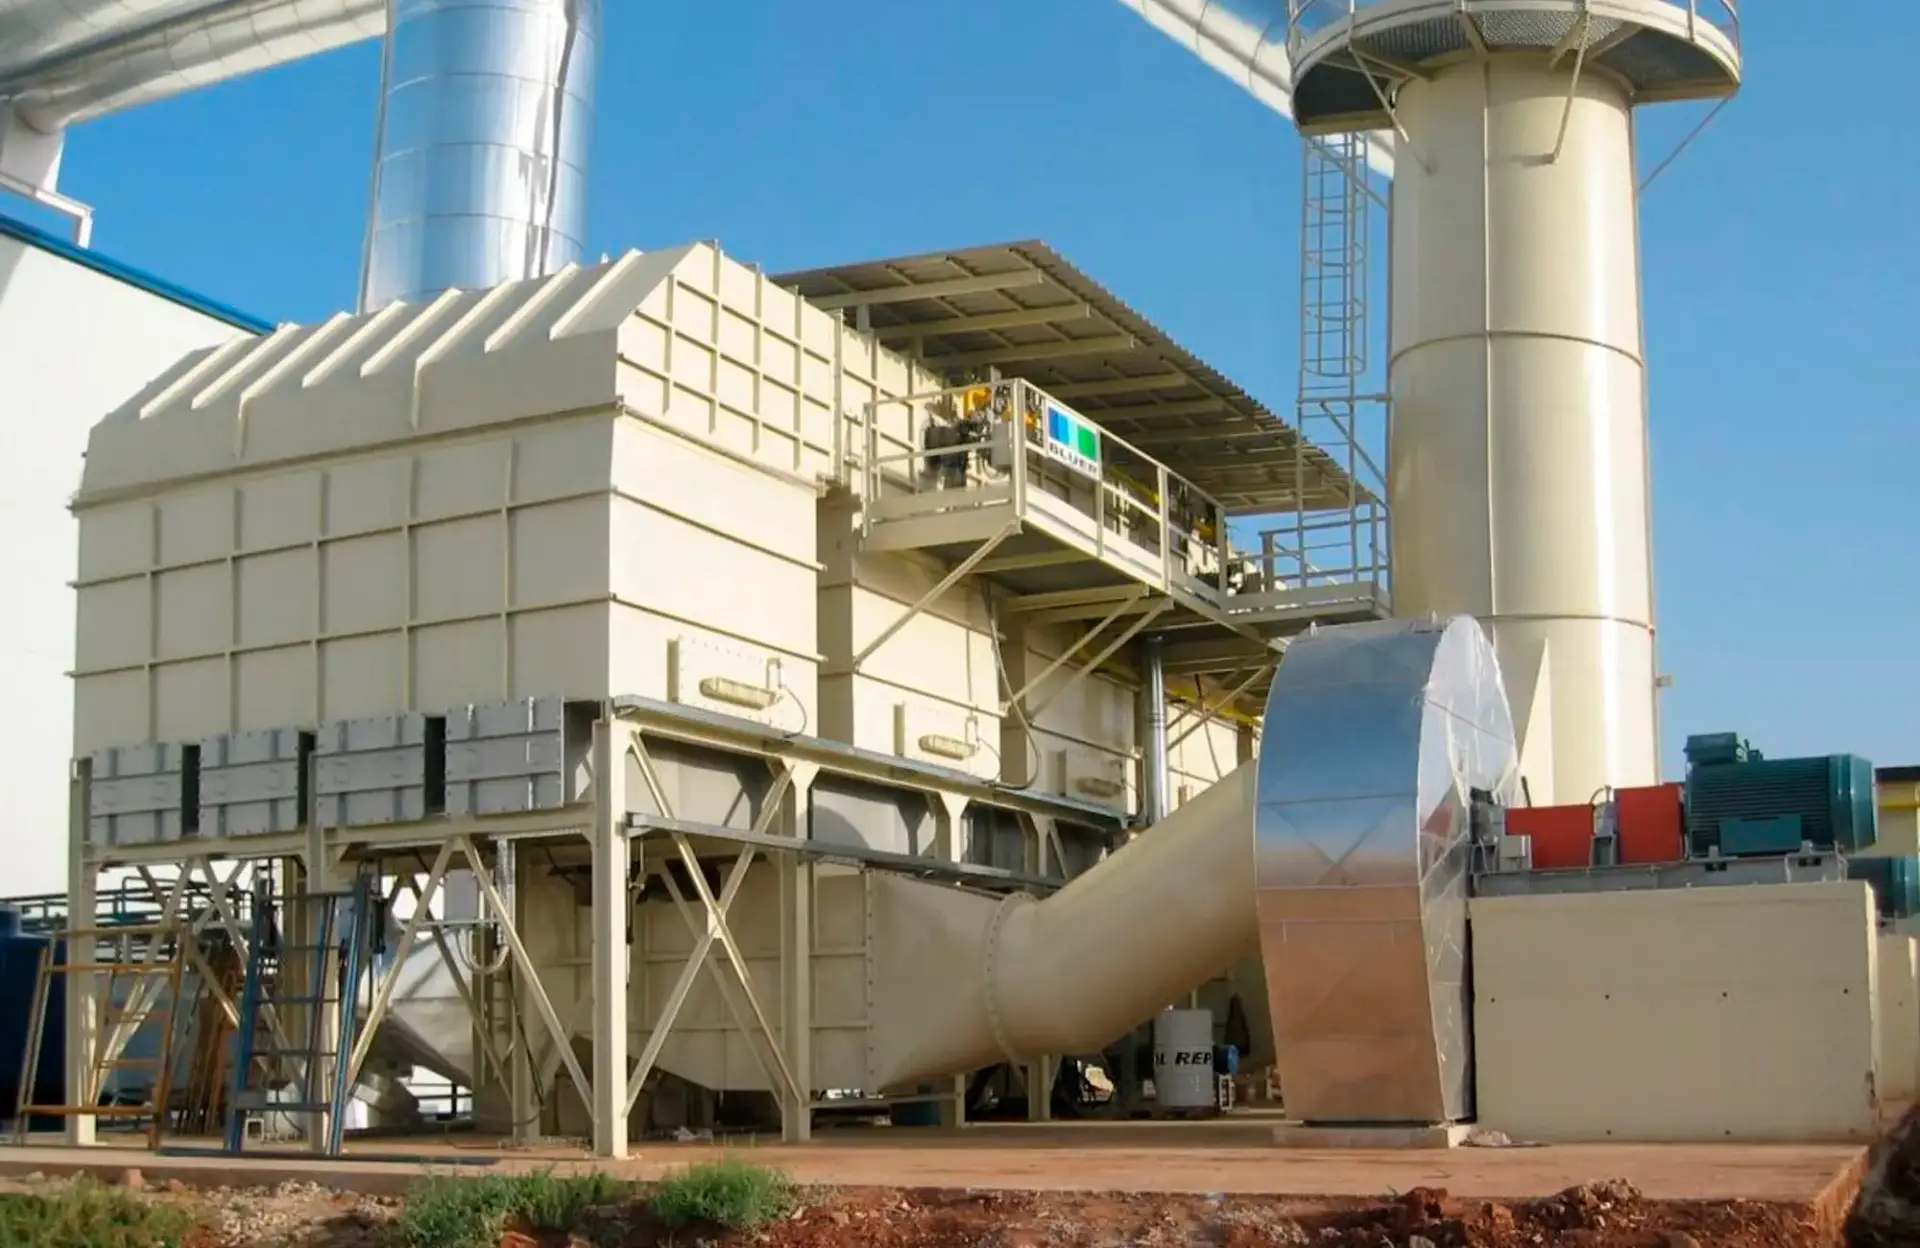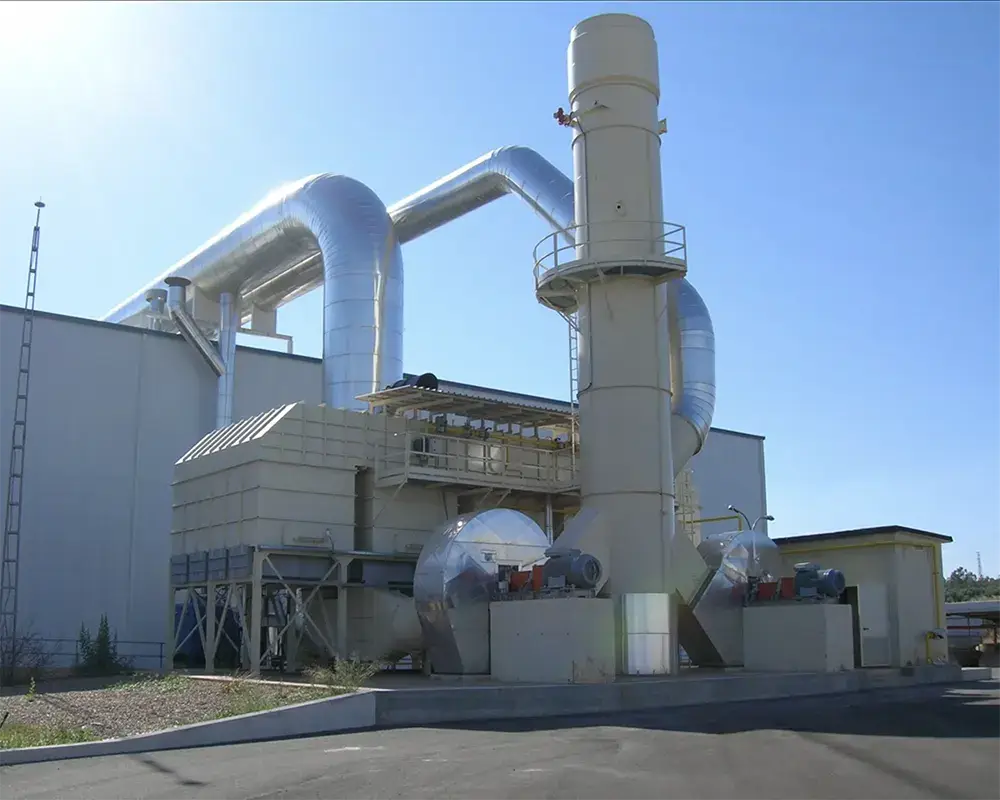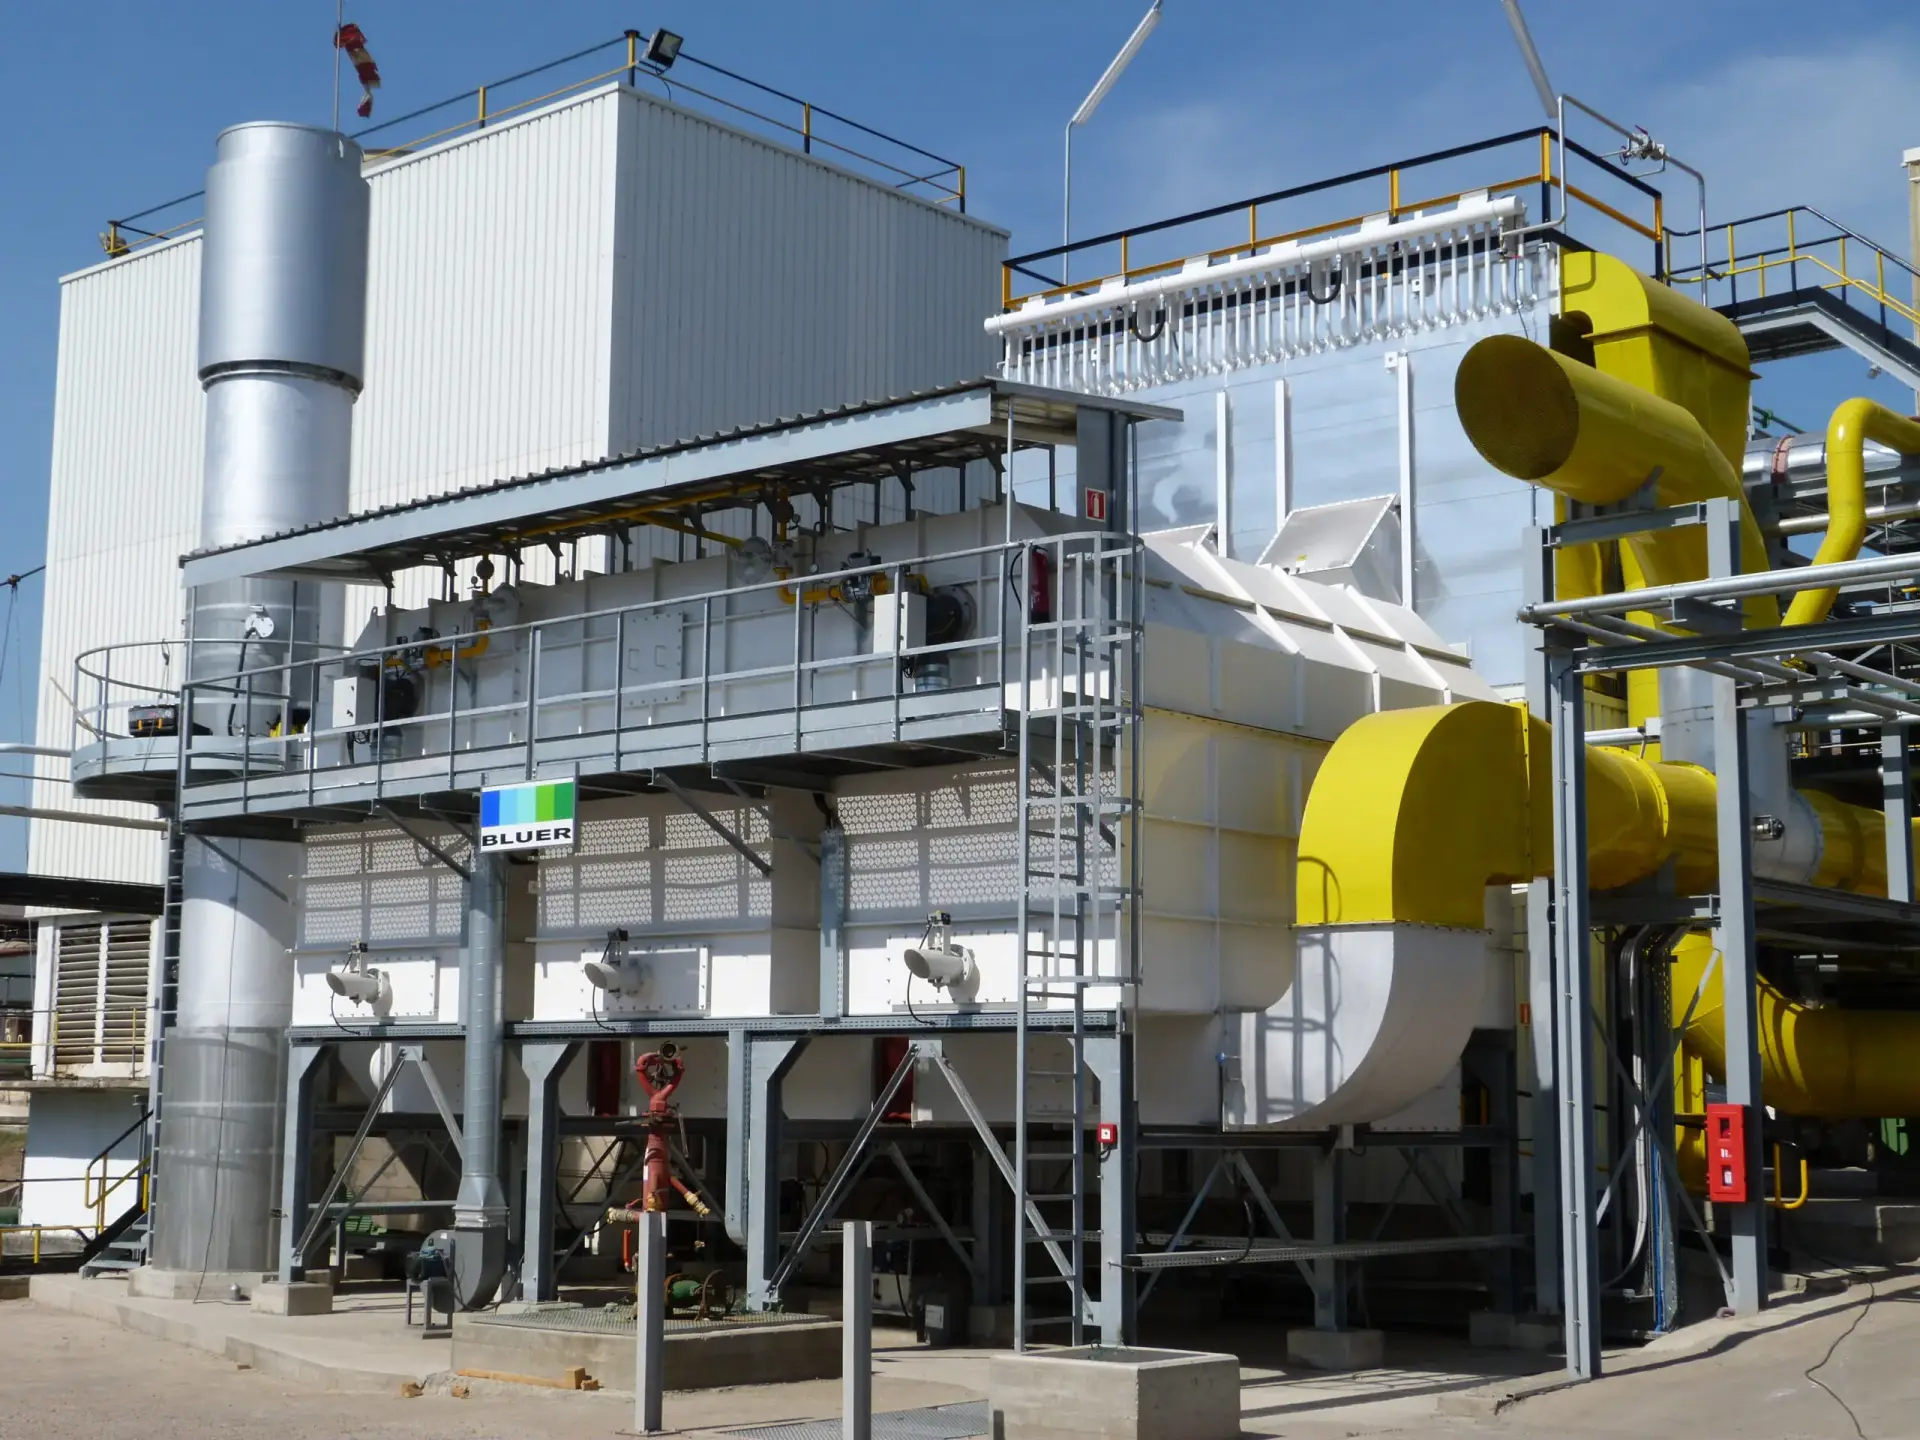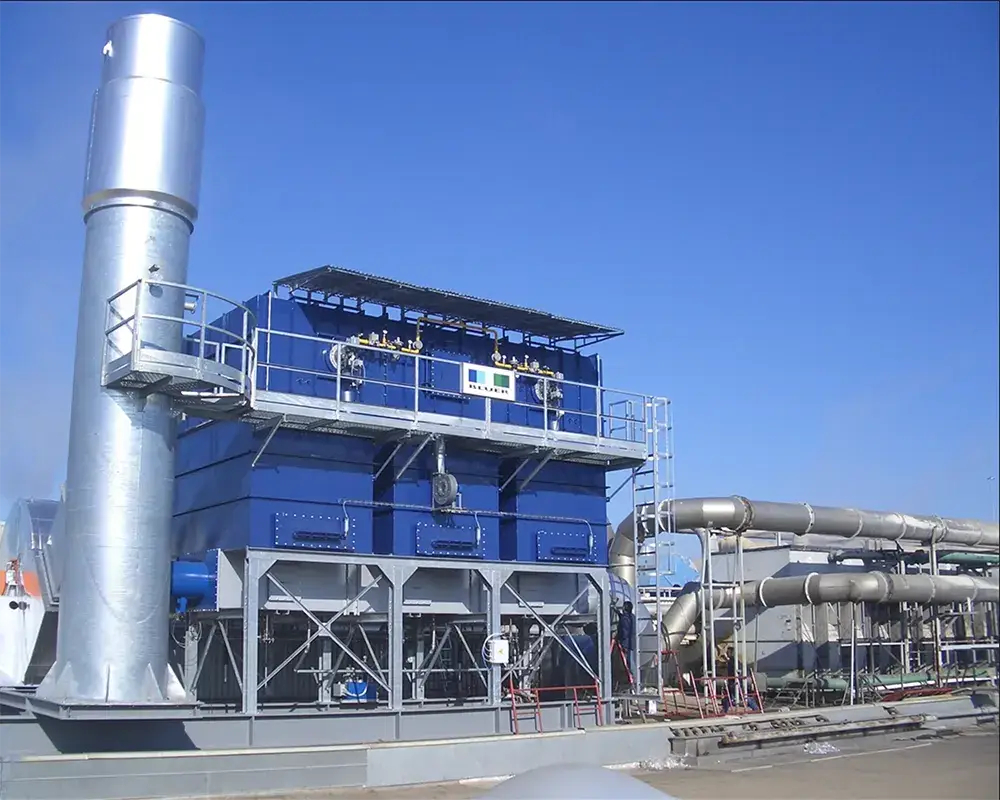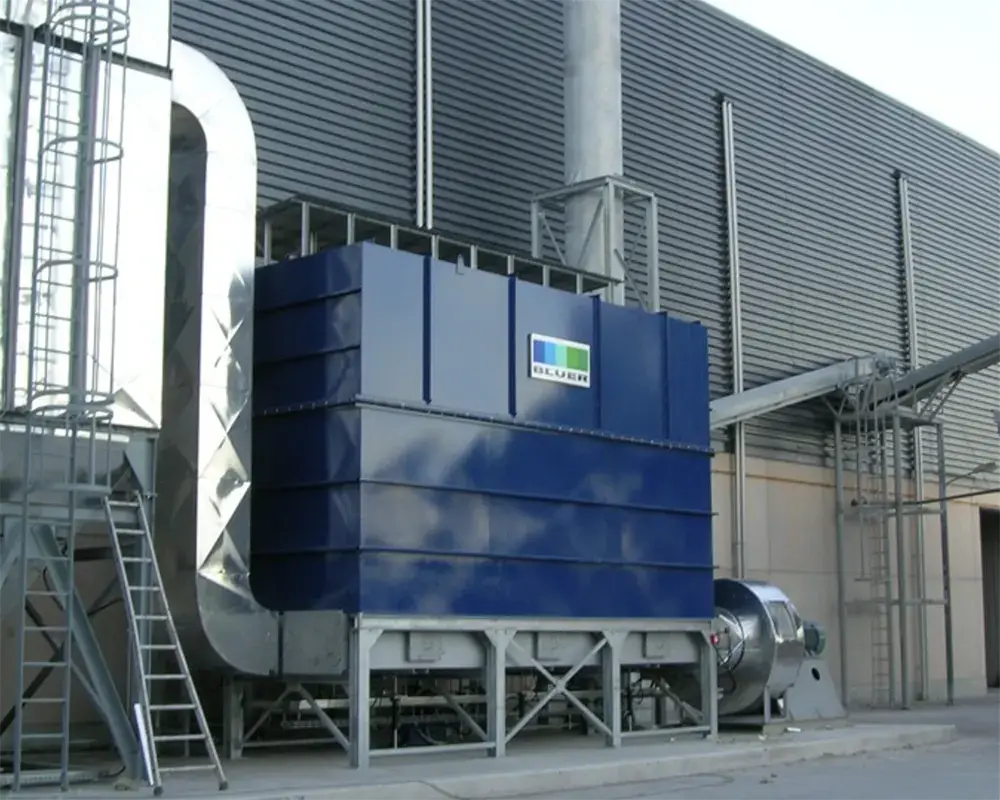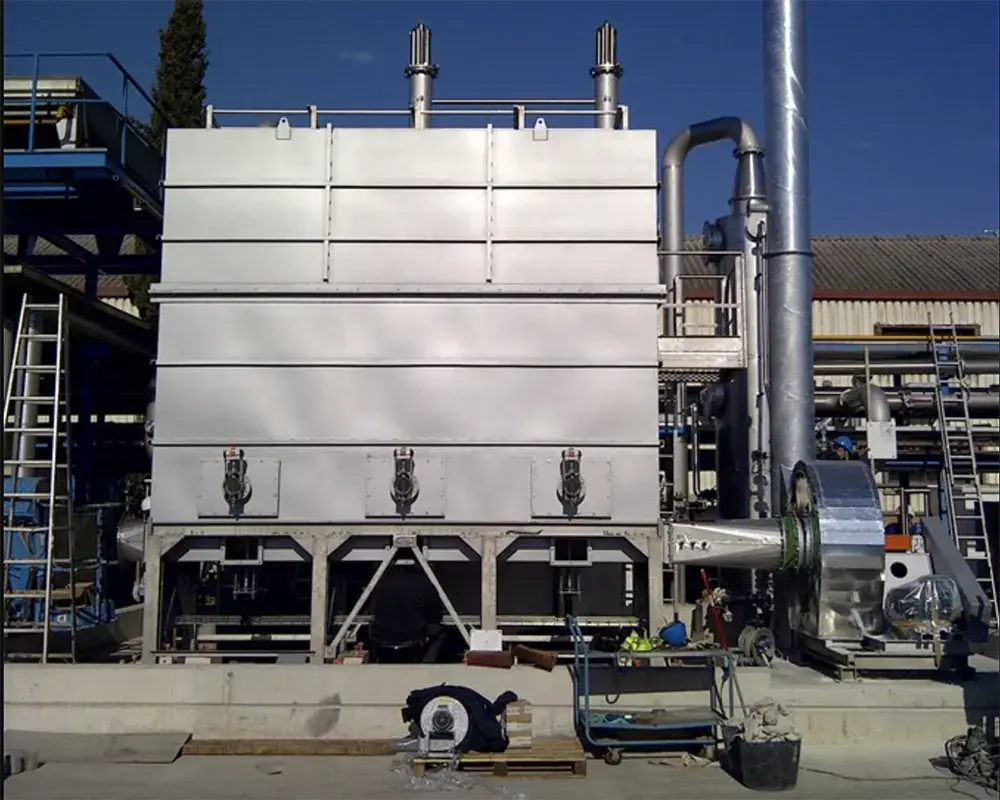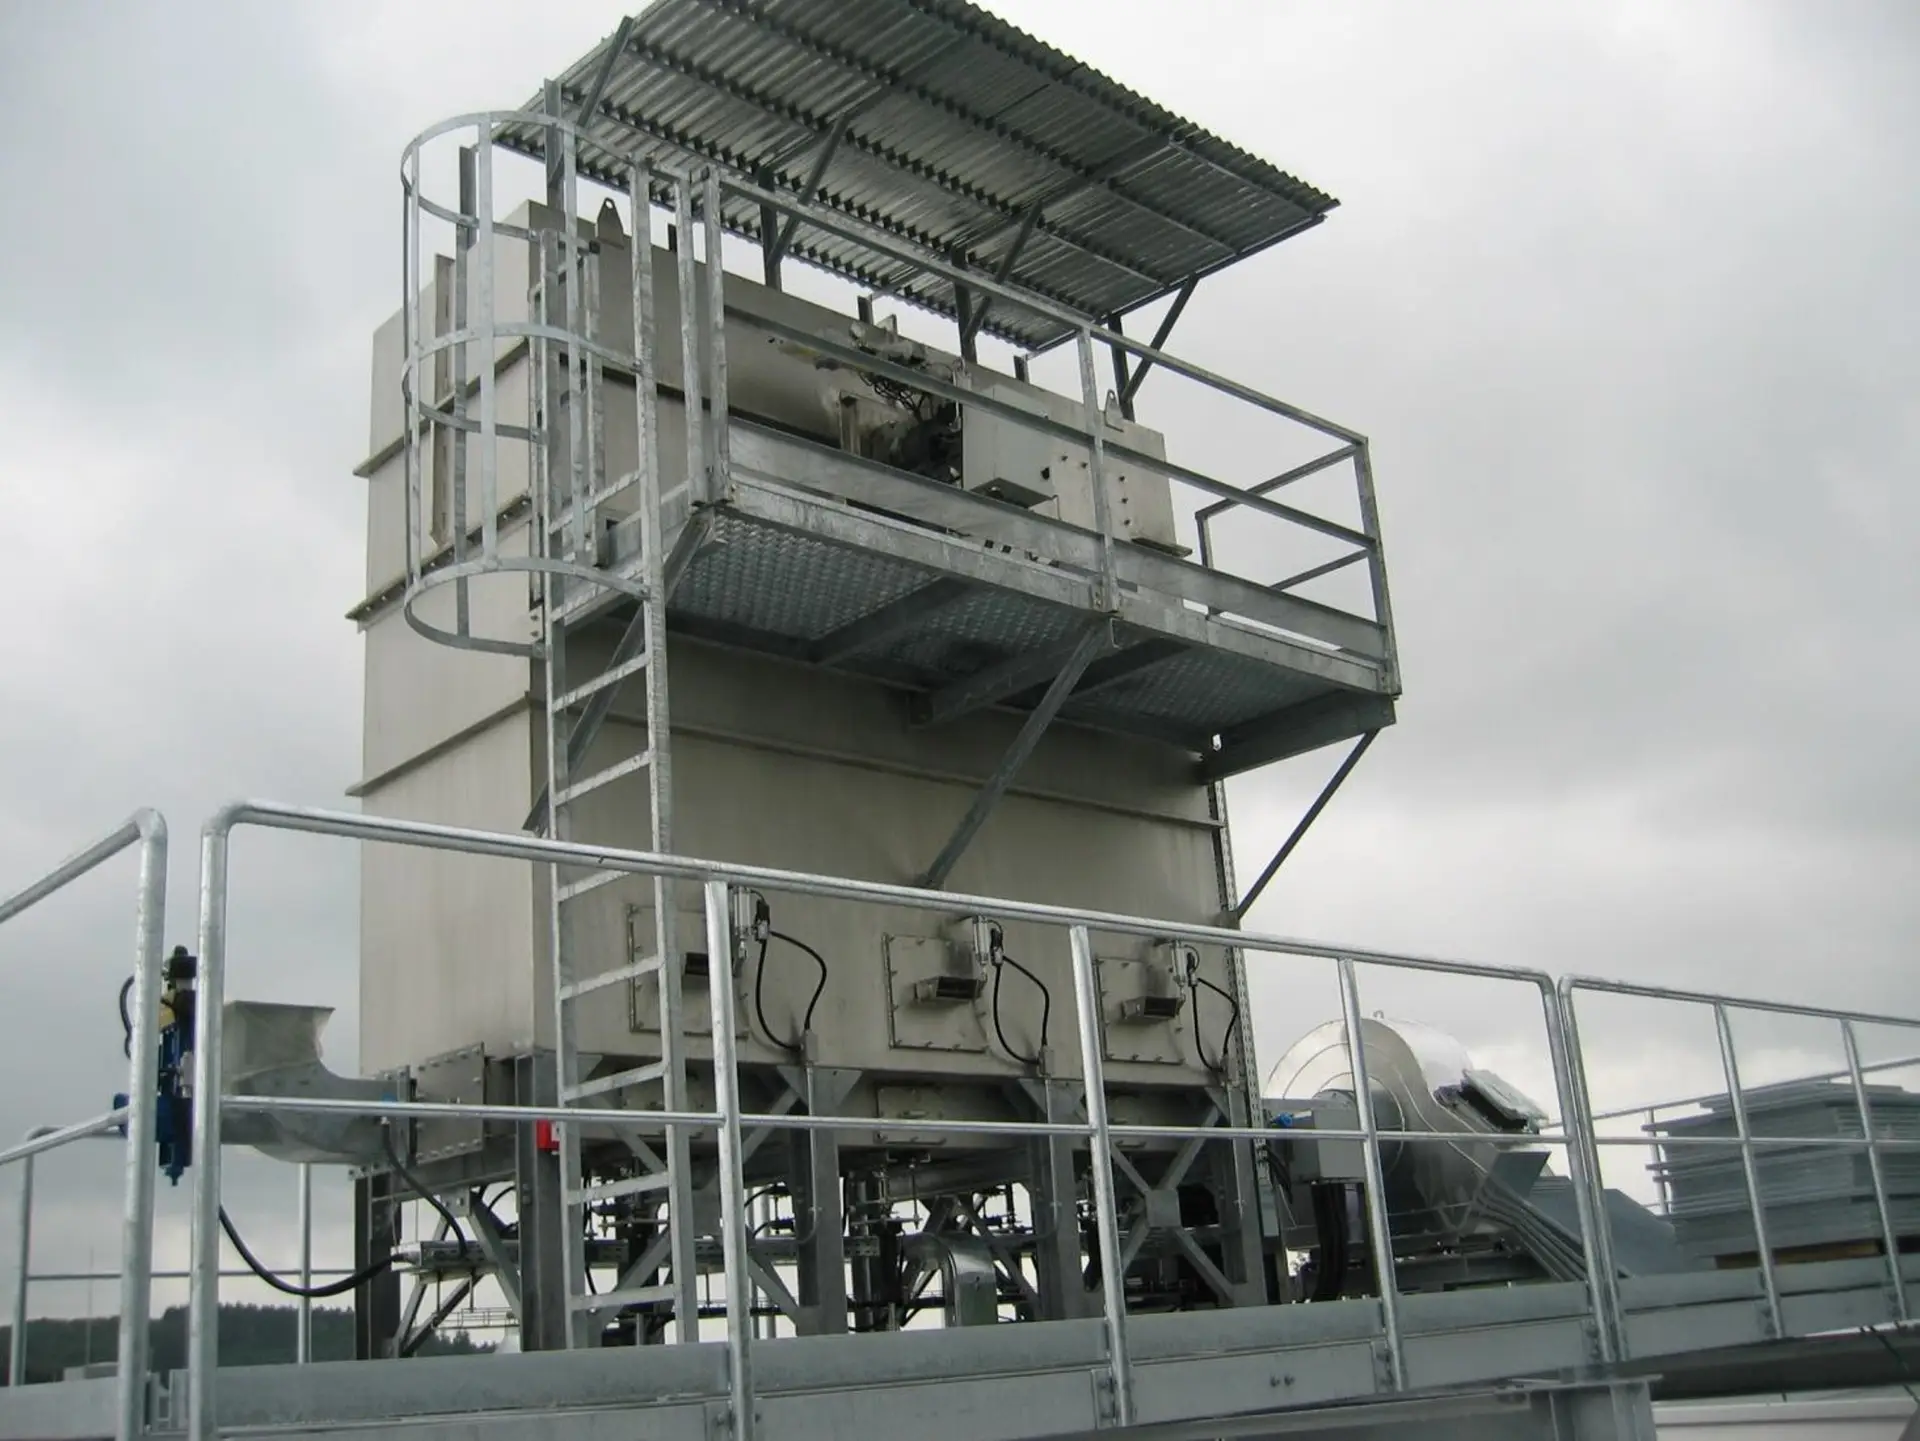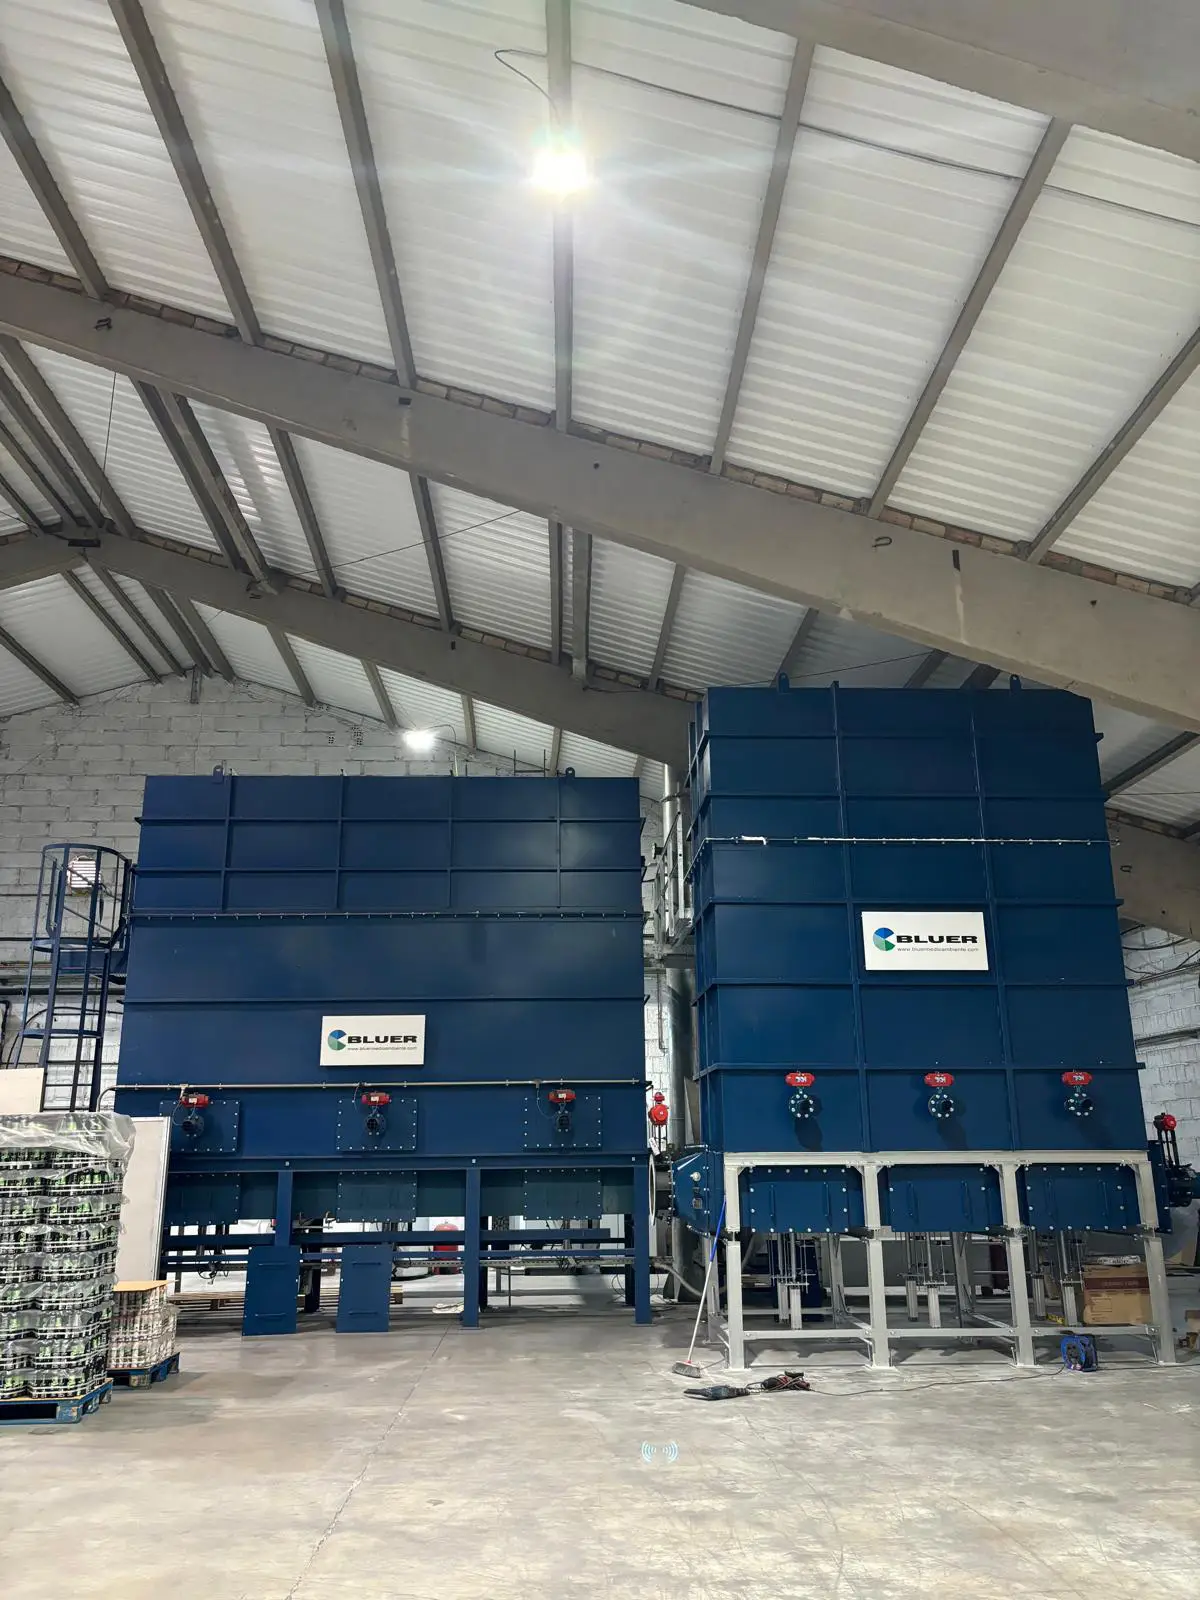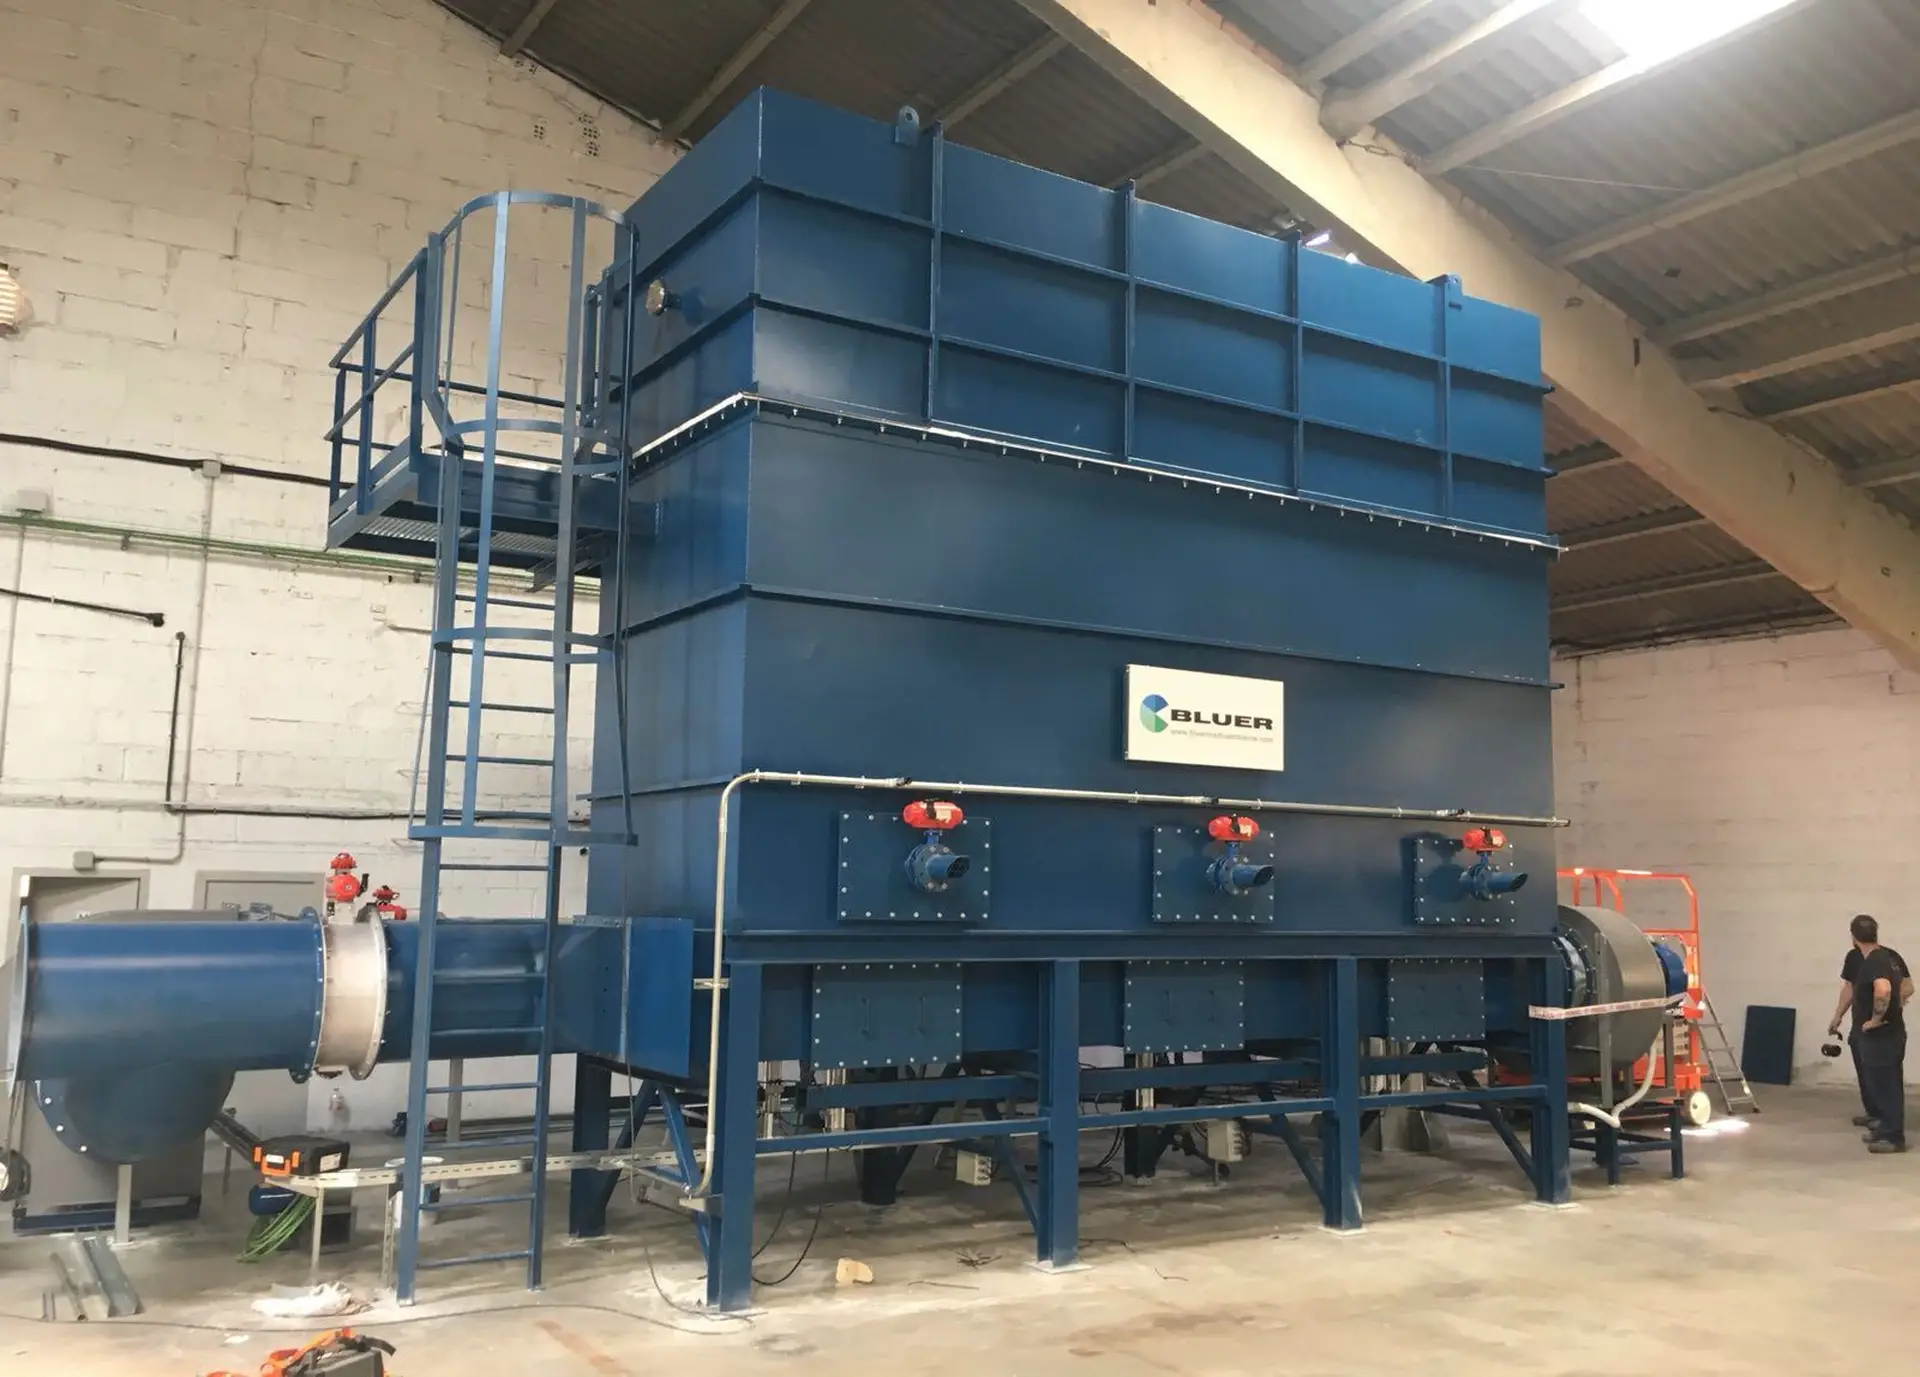

La oxidación térmica regenerativa (RTO) es una de las tecnologías más avanzadas y eficientes para el tratamiento de emisiones industriales y la depuración de gases contaminantes. Este sistema se utiliza ampliamente en sectores industriales donde se generan compuestos orgánicos volátiles (COVs), olores y otros contaminantes atmosféricos que deben ser eliminados para cumplir con la normativa ambiental vigente.
El principio de funcionamiento de un sistema RTO se basa en la oxidación térmica de los contaminantes a altas temperaturas, generalmente entre 750 °C y 950 °C, transformándolos en dióxido de carbono (CO₂) y vapor de agua (H₂O), compuestos mucho menos perjudiciales para el medio ambiente.
A diferencia de otros sistemas de depuración, la oxidación térmica regenerativa incorpora cámaras con material cerámico regenerativo, capaces de recuperar y reutilizar el calor generado durante el proceso. Este mecanismo permite alcanzar eficiencias térmicas hasta del 97%, reduciendo significativamente el consumo de combustible y los costes operativos.
El funcionamiento de un RTO (oxidación térmica regenerativa) se basa en un ciclo continuo de recuperación energética altamente eficiente. El aire contaminado entra en el sistema y pasa a través de un lecho cerámico precalentado, donde aumenta su temperatura antes de llegar a la cámara de combustión. En esta cámara, los contaminantes se oxidan completamente a alta temperatura, normalmente entre 750 °C y 950 °C, transformándose en dióxido de carbono (CO₂) y vapor de agua (H₂O).
Posteriormente, los gases ya depurados transfieren su calor a otro lecho cerámico, que lo almacena para reutilizarlo en el siguiente ciclo. Este proceso cíclico permite maximizar la eficiencia energética del sistema y minimizar el consumo de energía externa, alcanzando rendimientos térmicos superiores al 90%. Gracias a esta tecnología de recuperación de calor, los sistemas RTO pueden operar de forma más sostenible y con menores costes energéticos.
Además, los sistemas de oxidación térmica regenerativa incorporan válvulas automáticas que alternan el flujo de aire entre los distintos lechos cerámicos, optimizando continuamente el proceso. Este diseño permite mantener una operación estable incluso ante variaciones en la carga de contaminantes o en el caudal de aire.
Gracias a este principio, los sistemas RTO son especialmente adecuados para el tratamiento de grandes caudales de aire con baja o media concentración de contaminantes, una situación muy común en industrias como la química, farmacéutica, automoción, alimentación o tratamiento de residuos. Asimismo, garantizan una alta eficiencia en la eliminación de compuestos orgánicos volátiles (COVs), contribuyendo al cumplimiento de la normativa ambiental y a la reducción del impacto atmosférico de los procesos industriales.
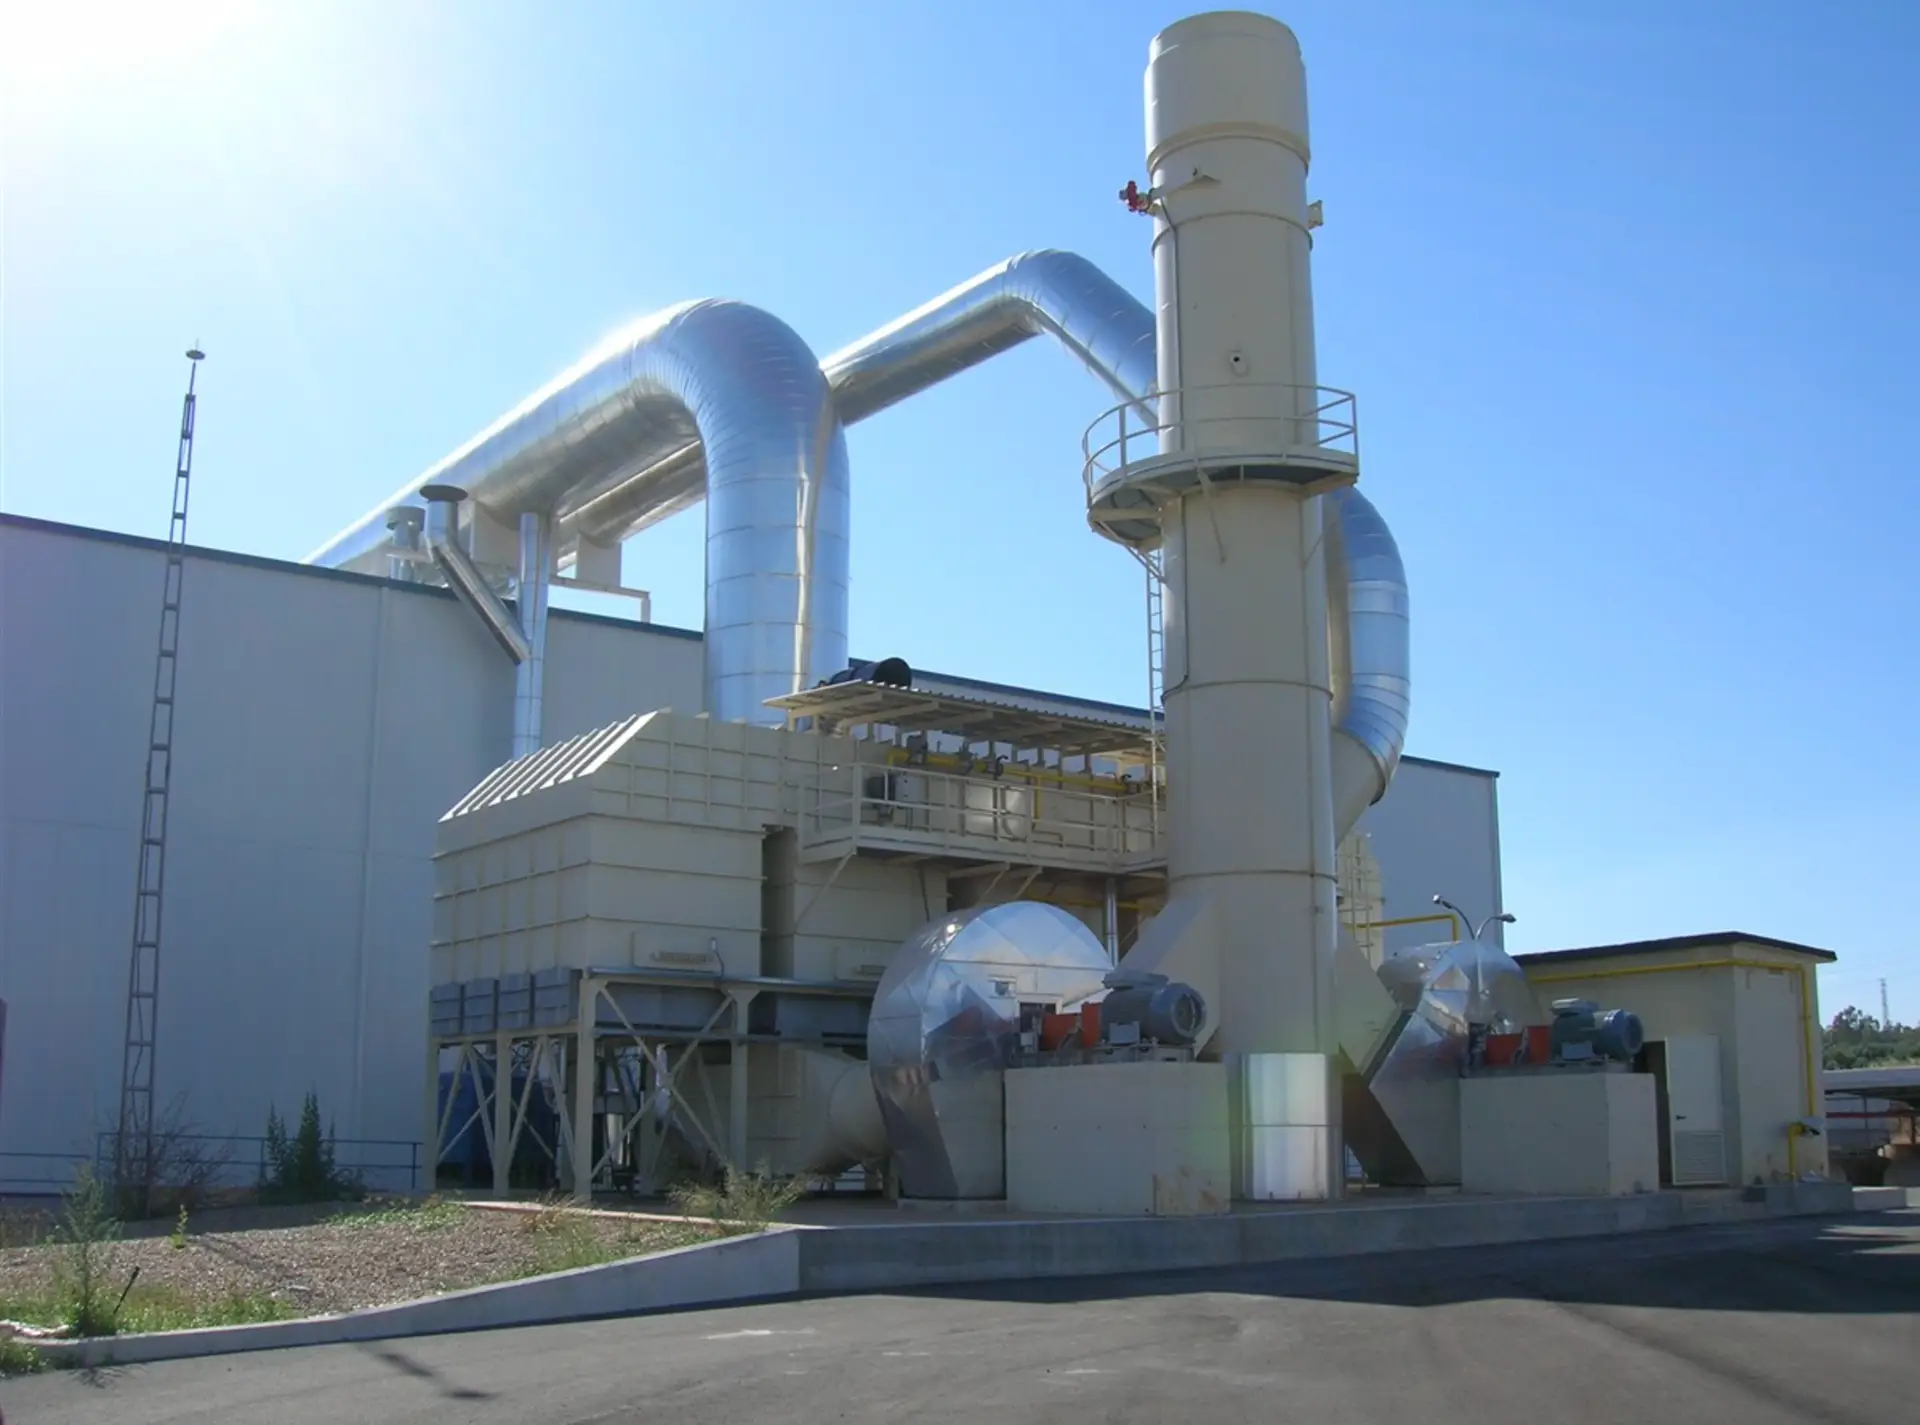
Los sistemas de oxidación térmica regenerativa se aplican en una amplia variedad de sectores industriales donde es necesario controlar emisiones contaminantes:
En todos estos casos, el uso de tecnología RTO permite cumplir con los límites de emisión establecidos por la normativa ambiental, al tiempo que optimiza el consumo energético y reduce la huella de carbono de las instalaciones.
La implementación de un sistema de oxidación térmica regenerativa (RTO) no solo garantiza una depuración eficaz de los gases industriales, sino que también contribuye a una gestión más sostenible de los procesos productivos. Gracias a su capacidad de recuperación de energía y su alta eficiencia, esta tecnología se posiciona como una de las soluciones más competitivas para el control de emisiones en la industria moderna.
En BLUER Medioambiente, desarrollamos e implementamos soluciones RTO adaptadas a las necesidades específicas de cada cliente, optimizando el rendimiento del sistema y asegurando el cumplimiento de los estándares ambientales más exigentes.